Установка

СОТА.У-950

Автоматизированная установка для электродуговой наплавки бил молотковых дробилок самозащитной порошковой лентой. Оборудование выполнено на раме-основании с рабочим столом, тремя водоохлаждаемыми кокилями, сварочной головкой и программируемой системой управления.

Установка для восстановления поверхности бил молотковых дробилок

Назначение

Установка предназначена для повышения износостойкости бил молотковых дробилок за счет автоматической наплавки рабочей поверхности. Перед наплавкой билы укладываются в три медные водоохлаждаемые формы на рабочем столе.

Производительность установки составляет до 60 шт/смену, время наплавки одного изделия — 7 минут.

Используемая технология

Автоматическая электродуговая наплавка самозащитной порошковой лентой ПЛ-АН-101 на постоянном токе обратной полярности. Процесс не требует внешнего защитного газа или флюса, использует электродную ленту 20×4 мм, ток наплавки до 1500 А и синхронизированное программируемое перемещение горелки по трем координатам.

Технические характеристики, комплектация и конструктивное исполнение установки определяются индивидуально на основании технического задания заказчика. Представленные изображения и описания приведены в качестве примера реализуемых решений.

Комплектующие в составе установки

СОТА.БХ - Билодержатель

СОТА.БХ - Билодержатель

Билодержатель предназначен для удержания расплавленного металла по торцевой поверхности билы в процессе наплавки и обеспечивает формирование требуемой геометрии наплавляемого слоя. Для предотвращения прилипания металла к медному кристаллизатору предусмотрен контур водяного охлаждения. Билодержатель изготавливается индивидуально с учётом конкретных размеров бил заказчика.

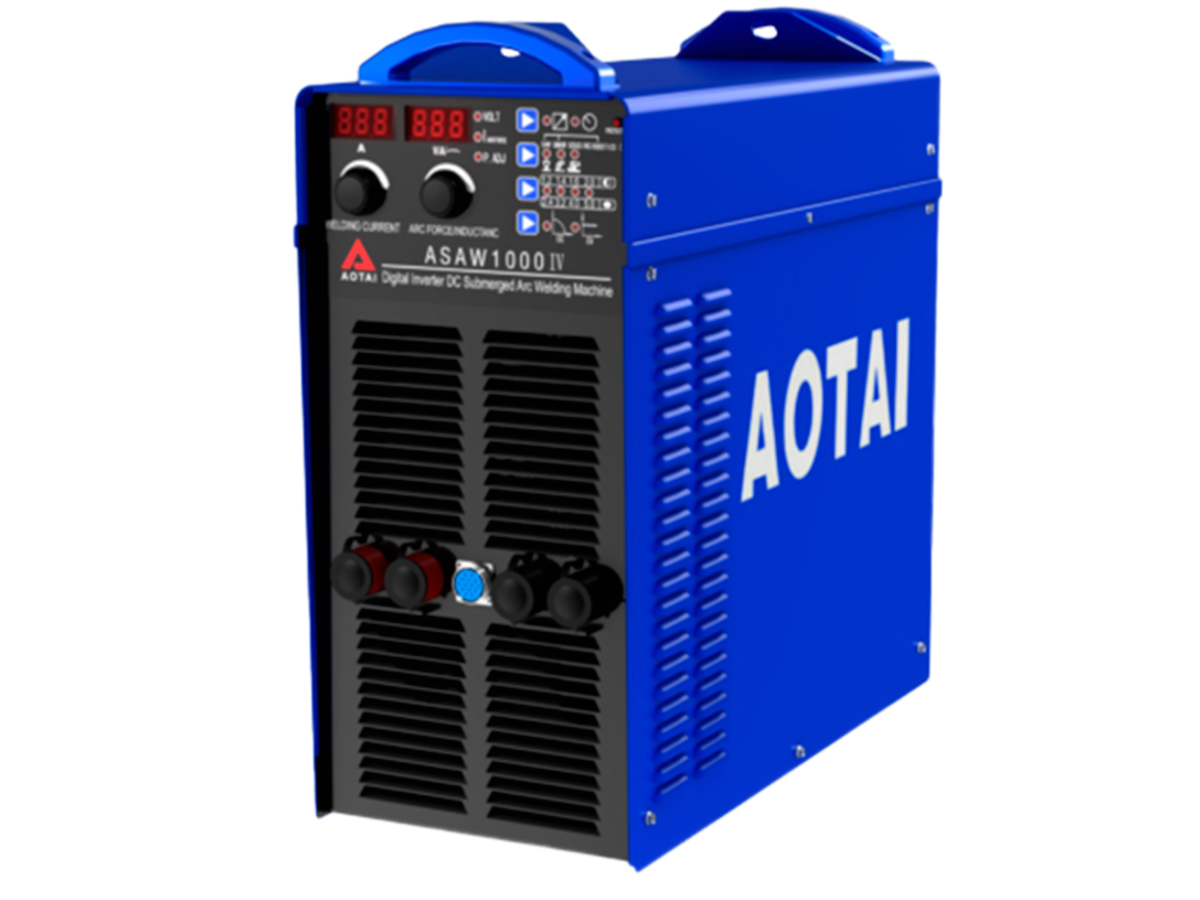
Источник тока ASAW-1000-IV

Источник тока ASAW-1000-IV

Универсальный сварочный тиристорный выпрямитель, предназначенный для полуавтоматической и автоматической сварки. Он обеспечивает как жесткие, так и падающие вольтамперные характеристики. Аппарат рекомендован для выполнения сварочных процессов различного типа: полуавтоматической сварки сплошной или порошковой проволокой и автоматической сварки под флюсом в пределах обеспечиваемой им мощности.